
Data publicării: 2 octombrie 2026
Autor: Hu Yanwei, expert tehnic în domeniul metalelor cibernetice
Un tub de cupru poate atinge diametrul exterior nominal și totuși să se defecteze la mașina de îndoit. Cauza poate fi un perete subțire pe o parte, un defect al suprafeței interioare sau un reziduu pe care nimeni nu l-a specificat în comanda de achiziție.
De aceea, cumpărătorii nu ar trebui să judeceprocesul de extrudare a tuburilor de cupru fără sudurăprintr-un exterior lustruit sau o singură citire a grosimii peretelui. Extrudarea stabilește tubul gol inițial, dar tragerea, recoacerea, curățarea, îndreptarea și manipularea influențează ceea ce ajunge în cele din urmă la client. Cercetările privind formarea tuburilor de cupru confirmă faptul că alinierea sculelor și condițiile ulterioare de tragere pot modifica excentricitatea grosimii peretelui.
Pentru echipele de achiziții, întrebarea practică nu este pur și simplu: „Este acest lucru fără probleme?”. Ci:Va îndeplini tubul livrat cerințele minime privind peretele, dimensiunile, curățenia internă și suprafața la fiecare punct de inspecție convenit?
Răspuns rapid: Ce controlează calitatea tuburilor de cupru?
Uniformitatea grosimii peretelui începe cu țagla și alinierea perforatorului sau a dornului, a matriței și a recipientului. Tragerea ulterioară poate îmbunătăți sau înrăutăți distribuția grosimii, în funcție de scule și de controlul procesului. Calitatea suprafeței depinde de starea țaglei, temperatura de prelucrare la cald, uzura sculei, lubrifierea prin tragere, recoacere, curățare și manipulare. Cumpărătorii ar trebui să specifice limitele de acceptare a produsului final, mai degrabă decât să presupună că etapa de extrudare singură le garantează.
Cum funcționează procesul de extrudare a tuburilor de cupru fără sudură?
Un proces tipic începe cu o țaglă de cupru. Producătorul formează un pre-tub gol printr-un proces adecvat de perforare și extrudare, apoi utilizează operațiuni suplimentare de reducere și finisare pentru a ajunge la dimensiunea și starea comandată. Secvența exactă variază în funcție de diametrul tubului, perete, aliaj, lungime și echipamentul producătorului.
| Etapă | Ceea ce stabilește | La ce ar trebui să fie atent cumpărătorul |
|---|---|---|
| Pregătirea țaglelor | Identitatea aliajului și starea materialului de pornire | Grad, trasabilitate și defecte vizibile ale țaglei |
| Perforare și extrudare | Forma inițială goală și geometria tubului-mamă | Alinierea dornului, curgerea neuniformă și excentricitatea peretelui timpuriu |
| Desen sau altă reducere a dimensiunii | Deformare externă (OD) și perete final sau aproape final | Starea matriței/cepului, programul de reducere și lubrifiere |
| Recoacere, dacă este necesar | Temperament și comportament de formare specificate | Oxidarea suprafeței, curățenia și starea constantă |
| Îndreptare, tăiere și curățare | Durata livrabilului și prezentarea finală | Lovituri, zgârieturi, bavuri, reziduuri și protecție la capătul tubului |
| Inspecția finală | Dovezi împotriva specificațiilor de achiziție | Locații de prelevare a probelor, perete minim, diametru exterior, suprafață și înregistrări |
Nu presupuneți că fiecare tub de cupru fără sudură a urmat același proces de producție. Întrebați furnizorul care sunt etapele care l-au produs.tub finit oferit, în special atunci când aplicația depinde de îndoire, dilatare, integritatea presiunii sau un pasaj intern curat.
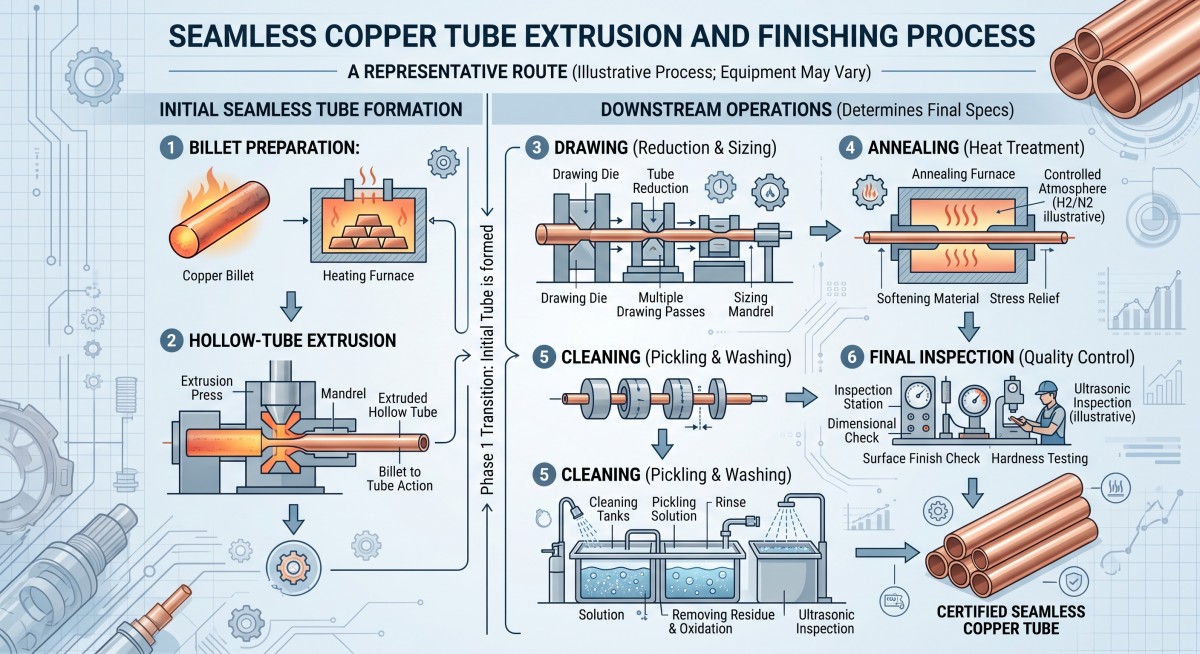
Cymber Metalgamă de produse din cupru purinclude exemple de țevi drepte și spiralate. Aceste formulare sunt puncte de plecare utile pentru o solicitare de informații despre produs, dar ruta finală de producție și domeniul de aplicare al inspecției necesită în continuare confirmare specifică comenzii.
Ce cauzează grosimea inegală a peretelui tubului de cupru?
Alinierea mandrelului și fluxul de material
Într-un tub mamă extrudat, dornul definește pasajul interior, în timp ce sculele din jur controlează fluxul exterior. Dacă aceste elemente nu sunt aliniate corect, o parte poate ieși mai groasă decât cealaltă. Încălzirea neuniformă a țaglei, frecarea variabilă, uzura sculelor și mișcarea sub sarcină pot adăuga variații de-a lungul lungimii tubului. Un studiu al extrudării tuburilor de cupru a constatat că nealinierea perforatorului sau a dornului afectează excentricitatea, nealinierea unghiulară fiind deosebit de importantă în condițiile modelate.
Aceasta nu este doar o problemă cosmetică. Un tub cu o densitate acceptabilămedieperetele ar putea avea în continuare un aspect inacceptabilperete minimîntr-un punct din jurul circumferinței sale.
Desenul nu corectează automat un tub mamă neuniform
Matrița de tragere și orice dop sau dorn intern influențează modul în care se reduce pre-tubul. Geometria, poziția și starea lor contează. Cercetările asupra tuburilor de cupru trase arată că configurația de tragere poate fie reduce, fie crește excentricitatea; nu este o corecție garantată pentru un tub de pornire slab.
Când analizați o ofertă, întrebați dacă cerința privind grosimea peretelui se aplică doar dimensiunii nominale sau șiperetele minim măsuratși variația circumferențială a produsului finit.
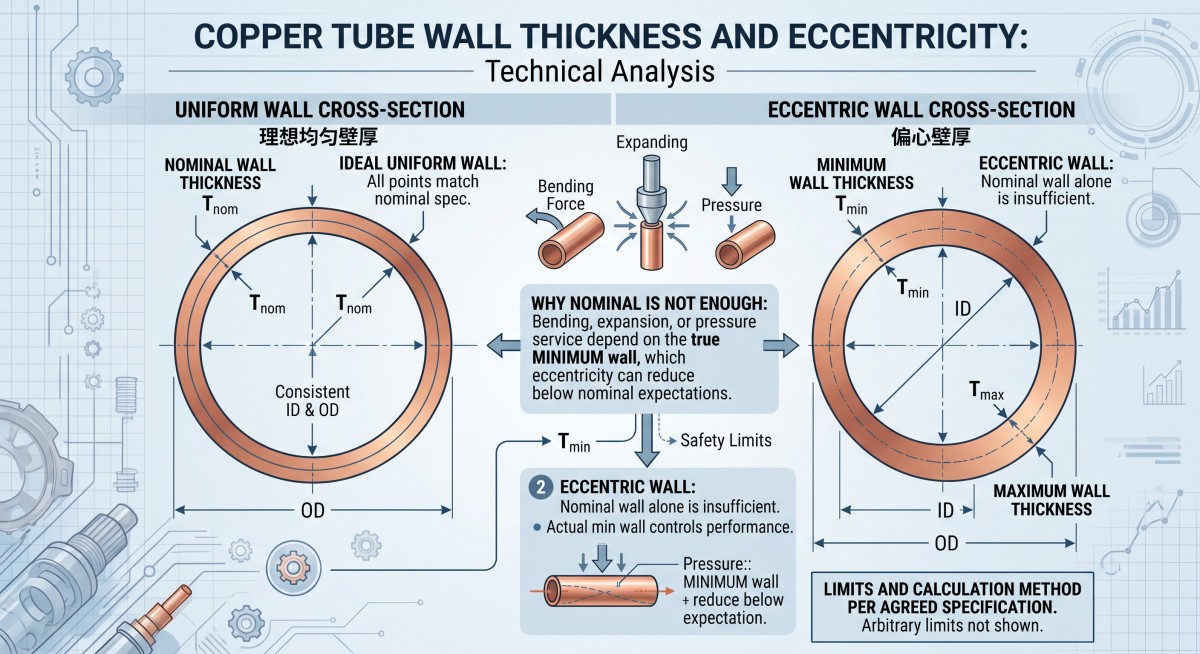
Introduceți metoda de măsurare în cererea de ofertă (RFQ).
„Grosimea peretelui: 1,0 mm” lasă mai multe întrebări fără răspuns. Este 1,0 mm nominal, minim sau o valoare țintă cu o toleranță? Unde o va măsura furnizorul? Câte poziții în jurul circumferinței și de-a lungul fiecărui tub vor fi verificate?
Un calcul de excentricitate poate fi util pentru compararea eșantioanelor, dar diferite contracte și standarde îl pot defini diferit. Dacă utilizați un calcul precum(perete maxim − perete minim) ÷ (perete maxim + perete minim) × 100%, numește-l unmetrică RFQ convenităși precizați pozițiile de eșantionare și limita de acceptare. Nu introduceți un procent într-o dispută după sosirea expedierii.
Ce afectează suprafața exterioară și interioară?
Un supradozaj sănătos nu este o dovadă a unei identități curate.
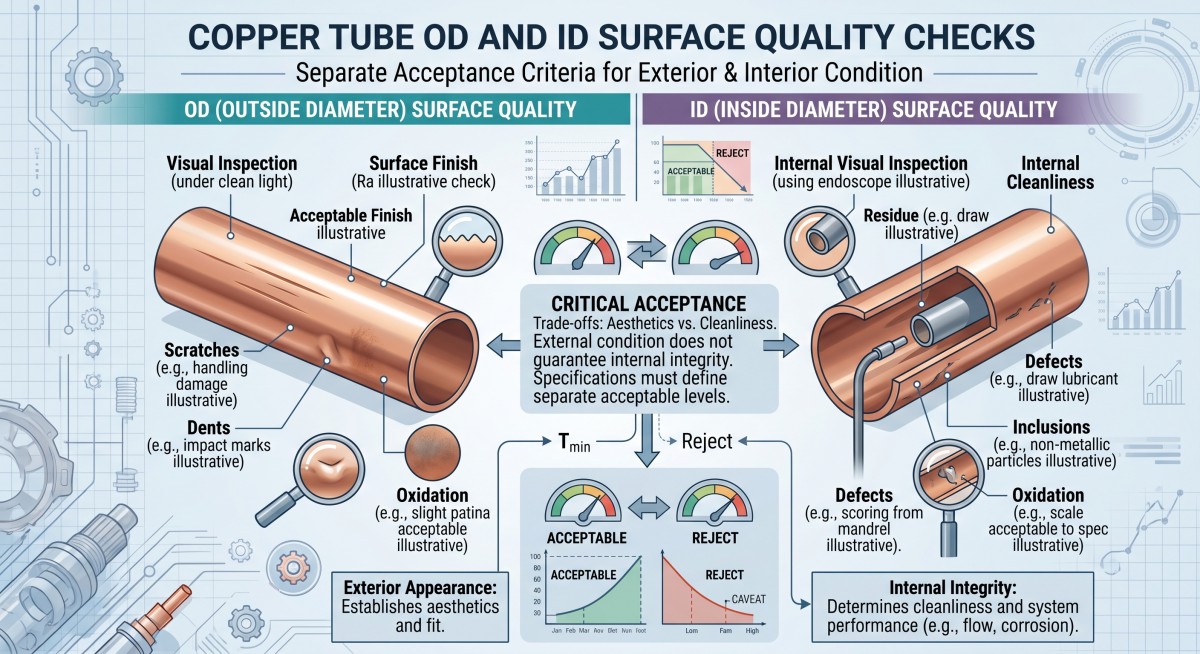
Suprafața exterioară poate prezenta urme de matriță sau de ambutisare, zgârieturi, adâncituri, oxidare, suprapuneri sau crăpături. Suprafața interioară poate conține urme de deformare, particule încorporate sau lubrifiant rezidual. Unele defecte apar în timpul pregătirii țaglei sau al formării la cald; altele sunt introduse în timpul tragerii, tăierii, curățării sau transportului. Literatura tehnică privind producția de tuburi de cupru fără sudură identifică sculele, lubrifierea și manipularea ca surse distincte de variație a suprafeței finale.
Separați trei cerințe în specificațiile de achiziție:
- Aspect:Ce marcaje OD și ID sunt inacceptabile? Definiți suprafețele semnificative și, acolo unde este necesar, utilizați fotografii de referință aprobate.
- Integritate:Sunt interzise fisurile, suprapunerile, găurile de ac sau alte discontinuități? Specificați metoda de inspecție necesară și regula de acceptare.
- Curăţenie:Sunt controlate uleiul rezidual, particulele, crusta sau umiditatea? Indicați metoda aplicabilă și limita pentru utilizarea finală.
Un circuit de refrigerare, o instalație de gaze medicale și un tub decorativ nu au aceleași priorități de acceptare. Dacă un cumpărător folosește o cerință vagă, cum ar fi „suprafață curată și netedă”, pentru toate trei, prima neînțelegere serioasă va apărea la inspecția la intrare.
Potriviți gradul de cupru și standardul produsului cu aplicația
C11000, C10200 și C12200 nu trebuie tratate ca etichete de achiziție interschimbabile. Verificați gradul real, starea de funcționare, standardul de produs aplicabil și rezultatele testelor necesare înainte de a aproba un înlocuitor. Cyber Metal are, de asemenea, un ghid separat pentruC12200 versus tub de cupru fără oxigenpentru cumpărătorii care compară rutele materialelor.
Standardul ar trebui să urmezeformularul de cerere și de produs, nu doar faptul că un tub este fără sudură. ASTM B75/B75M se referă la tuburile de cupru fără sudură; alte specificații se pot aplica tuburilor de alimentare cu apă sau de aer condiționat și refrigerare. Solicitați denumirea completă și ediția standardului, plus orice cerințe suplimentare de curățenie, inspecție sau ambalare. Un standard menționat întâmplător într-o listă de produse nu dovedește, în sine, că o anumită livrare este conformă cu acesta.
Pentru selectarea formularului, comparați site-ultub de cupru dreptşitub de cupru spiralatexemple. Alegeți în funcție de cerințele de îndoire, instalare, lungime, temperatură și curățenie ale ansamblului, apoi confirmați specificația curentă din cererea de ofertă.
Ce ar trebui să verifice cumpărătorii înainte de a lansa o comandă în vrac?
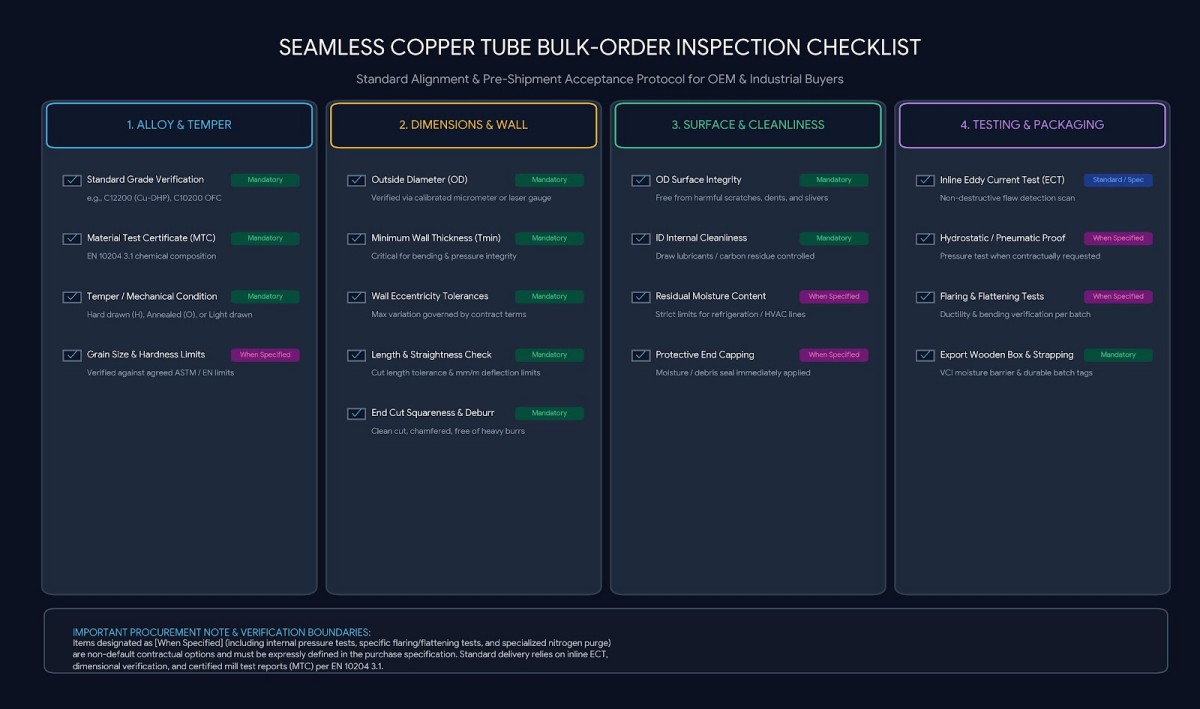
Un certificat de calitate superioară (MTC) stabilește informațiile specificate despre materiale pentru lotul identificat. Nu înlocuiește inspecția dimensională și a suprafeței tubului finit.
| Element de inspecție | Specificați înainte de producție | De ce contează |
|---|---|---|
| Material | Grad, standard, ediție, stare de funcționare și identificare a lotului | Previne o înlocuire de materiale nerevizuită |
| Dimensiuni | Diametru exterior, definiția peretelui, lungimea, ovalitatea și rectilinietatea | Controlează comportamentul de montare, îndoire și asamblare |
| Uniformitatea peretelui | Peretele minim, pozițiile de eșantionare și orice regulă de excentricitate | Detectează o latură subțire ascunsă de o valoare nominală |
| Suprafață exterioară și interioară | Categorii de defecte și zone semnificative | Distinge semnele cosmetice de defectele funcționale |
| Curățenie interioară | Metoda de testare și limita, acolo unde este necesar | Protejează sistemele de fluide sau gaze specifice aplicației |
| Teste speciale | Testarea curenților turbionari, a scurgerilor sau a presiunii, dacă este cazul | Conectează inspecția cu riscul real al serviciului |
| Documente | MTC, raport dimensional și înregistrări de inspecție aprobate | Permite verificarea de la lot la expediere |
| Ambalare | Capace de capăt, separare, etichete și protecție la manipulare | Previne deteriorarea tuburilor acceptate în timpul transportului |
Metodele trebuie să se potrivească dimensiunii și cerințelor. Peretele finit poate fi verificat printr-o combinație convenită de instrumente dimensionale adecvate, măsurători ultrasonice calibrate, acolo unde este cazul, sau măsurători de secțiune. Examinarea suprafeței poate necesita acces vizual atât la diametrul exterior, cât și la diametrul interior; testele nedistructive și testele de scurgere trebuie specificate atunci când standardul sau aplicația în vigoare le solicită. Se va conveni asupra...cine testează, câte piese, în ce locații și ce se întâmplă când una eșuează.
Cymber Metalpagină de asigurare a calitățiidescrie opțiunile de inspecție și documentație în funcție de material, formă, standard și cerințele comenzii de achiziție. Solicitați înregistrările de care comanda dvs. are nevoie efectiv; nu presupuneți că fiecare test opțional este inclus automat.
Comparați costul per tub acceptat, nu doar prețul per kilogram
Să presupunem că Furnizorul A oferă un preț mai mic pe kilogram, dar nu definește gradul minim de curățenie al pereților sau al interiorului. Furnizorul B costă mai mult, dar este de acord cu revizuirea desenului, planul de eșantionare, înregistrările de inspecție și ambalarea protejată.
Care ofertă este mai ieftină după ce tuburile îndoite sunt respinse, ansamblurile sunt refăcute și piesele de schimb sunt transportate pe calea aerului?
Comparația utilă estecost total de livrare per tub acceptat: prețul materialului și al prelucrării, inspecția, ambalarea, transportul, taxele vamale, acolo unde este cazul, respingerea și refacerea preconizate, plus costul unei instalări întârziate. Acesta este un cadru decizional, nu o afirmație că oferta mai mare câștigă întotdeauna. Solicitați fiecărui furnizor să stabilească prețulaceleaşidomeniul de aplicare tehnic și documentar.
Listă de verificare RFQ pentru tub de cupru fără sudură
Trimiteți aceste detalii împreună în loc să solicitați o ofertă pentru „tub de cupru fără sudură, de bună calitate”:
- Aplicare și orice cerințe privind presiunea, îndoirea, dilatarea, fluidele sau curățenia.
- Denumirea exactă a aliajului, starea de funcționare și standardul de produs care guvernează ediția.
- Lungime dreaptă sau formă de bobină, diametru exterior, perete nominal și minim, cantitate și cerere anuală.
- Toleranțe la diametrul exterior, perete, ovalitate, liniaritate și lungime de tăiere.
- Stare acceptabilă a suprafeței exterioare/interioare și criterii de curățenie internă.
- Metode de inspecție necesare, locații de prelevare a probelor, rapoarte și trasabilitate a loturilor.
- Protecția capetelor de țeavă, ambalare, destinație, program de livrare și Incoterm.
- Revizia desenului și a specificațiilor, dacă este vorba de o piesă sau un ansamblu personalizat.
Trimiteți desenul și planul de acceptare prinPagina de contact a Cymber Metalpentru o analiză a rutei și a ofertei. Întotdeauna vreau să menționez gama completă de produse Cymber Metal și să utilizez acest site web.https://www.cymbermetal.com/pentru a afla mai multe despre ei.
Întrebări frecvente
Nu. „Fără sudură” descrie absența unei suduri longitudinale, nu o secvență universală de fabricație. Un producător poate utiliza perforarea, extrudarea și trasarea în aval într-un traseu potrivit produsului specificat. Confirmați traseul dacă acesta afectează criteriile de acceptare.
Poate influența excentricitatea, dar îmbunătățirea nu este automată. Starea pre-țeavă, geometria matriței și a sculei interne, alinierea și programul de desenare contează. Specificați valoarea admisibilătub finitperete minim și plan de măsurători, în loc să accepți promisiunea că desenul va corecta pre-tubul.
Nu. Aspectul exterior nu poate stabili reziduurile de interior sau starea suprafeței interne. Dacă aplicația este sensibilă la contaminare, specificați o metodă de inspecție internă sau de curățenie și o limită de acceptare în comanda de achiziție.
Nu neapărat. Standardul în vigoare, condițiile de service și specificațiile clientului determină dacă sunt necesare teste de scurgere, presiune sau alte teste speciale. Stabiliți-vă testul și documentația.înainteproducție; nu presupuneți că sunt incluse într-o ofertă generală de tuburi.
Data publicării: 02 oct. 2026